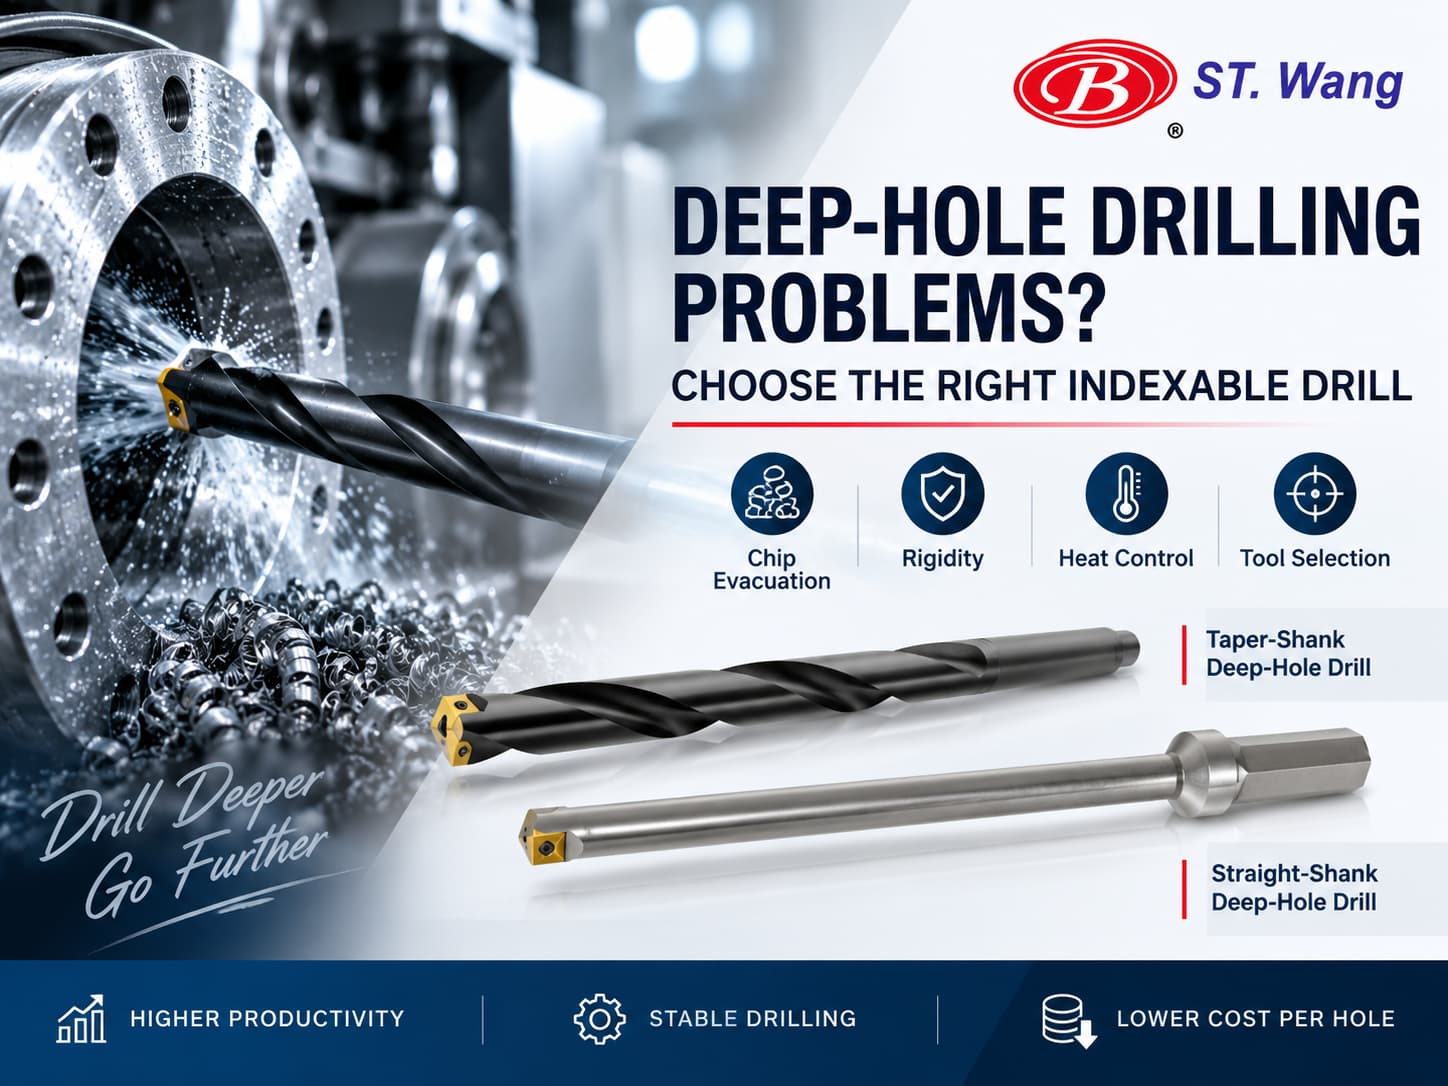
深孔加工常见问题:如何选择合适的舍弃式钻头?
深孔加工并不是单纯把孔钻得更深而已。随着钻孔深度增加,排屑会变得更加困难,刀具刚性降低,切削热也更难控制,即使是微小的加工设定误差,也可能对孔加工质量造成更明显的影响。
因此,对于需要进行深孔加工的制造商而言,选择合适的舍弃式钻头相当重要。
享展王企业有限公司针对不同深孔加工需求,提供舍弃式直柄与斜柄深孔钻头,适用于需要考虑孔深、刚性、排屑、冷却与机台兼容性的加工应用。
本文将说明深孔加工最常遇到的问题,以及制造商在选择舍弃式深孔钻头时应评估哪些条件。
深孔加工常见问题
在选择刀具之前,首先要了解为什么深孔加工比一般孔加工更容易出现不稳定的情况。
常见问题包括:
- 排屑不良
- 刀具刚性降低
- 切削热过高
- 孔加工质量不稳定
- 刀片磨损或崩裂风险增加
随着钻孔深度增加,这些问题通常会更加明显。一支在浅孔加工时表现稳定的钻头,当孔深增加后,不一定还能维持相同的加工稳定性。
1. 排屑不良
在浅孔加工中,切屑只需要移动较短的距离就能排出孔外;但在深孔加工时,切屑必须经过更长的路径才能离开切削区域。
如果排屑不顺,切屑可能堆积在刀刃周围,进而造成:
- 切削阻力增加
- 扭矩提高
- 刀刃损伤
- 孔壁表面质量下降
- 刀具异常损坏
因此,排屑能力应该从刀具选型阶段就纳入考虑,而不是等到实际发生加工问题后才处理。
冷却液供应对深孔加工的排屑也相当重要。如果想进一步了解冷却液如何直接到达切削区域并协助排屑,可参考享展王既有文章:内冷式钨钢钻头是什么?享展王教你一篇搞懂原理与应用场景。
2. 孔越深,刀具刚性越重要
随着刀具有效伸出长度增加,整个钻削系统对偏摆与振动也会更加敏感。
如果刀具刚性不足,可能造成:
- 孔位偏移
- 真圆度不佳
- 孔径不稳定
- 加工振动
- 刀片过早磨损
因此,在评估深孔钻头时,不能只看刀片本身。包括钻头刀体、柄部、刀具夹持系统、主轴以及工件夹持方式,都会影响最终的钻孔稳定性。
同时也应尽可能避免不必要的刀具过度悬伸。一般而言,刀具伸出越长,整体刚性越低,也越容易受到振动影响。
3. 深孔内部的切削热更难控制
当切削位置深入孔内后,冷却液更难有效到达刀刃,而刀具与工件之间的摩擦以及切屑形成仍会持续产生热量。
如果切削热没有适当控制,可能导致:
- 刀片磨损加快
- 表面质量下降
- 尺寸稳定性降低
- 刀刃损伤
因此,适当的冷却液供应与切削条件,是维持深孔加工稳定性的重要因素。
如果加工的是难切削材料,冷却与排屑的重要性会更加明显。可进一步参考:最适合内冷式钨钢钻头的五大材质,了解内冷式钨钢钻头在不锈钢、钛合金等材料加工中的应用。
4. 孔加工质量容易随深度增加而变得不稳定
一支钻头可能在浅孔加工时能够维持良好质量,但随着钻孔深度增加,加工稳定性可能逐渐下降。
常见的深孔质量问题包括:
- 孔位偏移
- 孔径变化
- 孔壁粗糙
- 直线度不佳
这些问题通常不是由单一因素造成,而是与刀具刚性、对心精度、排屑、冷却液供应、切削参数及刀具选择等条件共同相关。
因此,深孔加工应该从完整加工系统来评估,而不是单纯选择一支“长度够长”的钻头。
选择舍弃式深孔钻头前,要先确认哪些条件?
选择舍弃式深孔钻头之前,制造商应先确认完整的加工条件,包括:
- 所需孔径
- 所需孔深
- 工件材料
- 机台类型
- 主轴接口
- 刀具夹持系统
- 可使用的冷却方式
- 排屑条件
- 生产数量
如果您还在评估舍弃式钻头是否适合目前的加工需求,也可以先阅读享展王既有的舍弃式钻头选型文章,从孔径、孔深与加工条件进一步判断适合的钻头类型。
直柄 vs. 斜柄舍弃式深孔钻:该怎么选?
享展王针对深孔加工提供直柄与斜柄舍弃式深孔钻。两者的差异之一,在于如何与机台及刀具夹持系统搭配。
并不是哪一种柄部设计一定比较好,而是应该根据实际机台配置与加工条件选择。
| 选型项目 | 直柄舍弃式深孔钻 | 斜柄舍弃式深孔钻 |
|---|---|---|
| 柄部设计 | 圆柱直柄 | 斜柄设计 |
| 机台兼容性 | 依使用的刀具夹持系统而定 | 需搭配兼容的机台与接口 |
| 刀具夹持 | 搭配适合的刀具夹持系统使用 | 依机台与柄部接口进行安装 |
| 主要选型考虑 | 夹持刚性与稳定性 | 机台接口与兼容性 |
| 选择时应确认 | 机台、刀具夹持方式与加工条件 | 机台接口、孔深与加工条件 |
因此,选择柄部型式时,建议确认:
- 机台接口
- 所需刚性
- 刀具夹持方式
- 孔深
- 实际钻削条件
为什么可更换刀片对深孔量产加工很重要?
采用可更换刀片的舍弃式深孔钻,在重复性生产中具有实际的成本优势。
当切削刃达到磨损极限时,可直接更换刀片,而不需要将整支钻头刀体一起更换。
这有助于:
- 降低整支刀具的更换成本
- 缩短刀具维护时间
- 简化刀具库存管理
- 延长钻头刀体的使用时间
- 控制单孔加工成本
深孔钻选型常见的 5 个错误
1. 只因孔径符合就使用一般钻头
孔径符合,不代表钻头就适合所需的加工深度。
随着孔深增加,排屑、刚性、冷却液供应与加工稳定性的重要性都会提高。
2. 忽略刀具悬伸长度
刀具悬伸越长,整体刚性通常越低,也会增加振动、偏摆与孔位偏移的风险。
在能安全达到所需加工深度的前提下,应尽可能采用较短且具足够刚性的刀具配置。
3. 忽略排屑问题
深孔加工的切削区域距离孔口较远。如果切屑无法顺利排出,切削阻力与热量都可能快速增加。
4. 选择柄部时没有考虑机台条件
直柄与斜柄深孔钻都应配合实际的机台接口与刀具夹持系统选择。
如果只看柄部型式,而没有考虑整体机台配置,可能造成刚性不足或增加不必要的安装复杂度。
5. 还没解决稳定性问题,就先提高切削参数
提高转速或进给,无法弥补刚性不足、对心不良、冷却不足或排屑不顺等问题。
在某些情况下,如果没有先处理这些根本问题就提高切削参数,反而可能加剧刀具磨损与孔质量异常。
更完整的深孔钻选型流程
建议依照以下顺序评估深孔加工需求:
- 确认所需孔径与孔深。
- 确认工件材料。
- 确认机台与主轴接口。
- 评估可使用的刀具夹持系统。
- 确认整体刚性与刀具悬伸长度。
- 确认冷却液能否有效到达切削区域。
- 规划切屑排出方式。
- 选择适合的钻头刀体与刀片。
- 设定适合的切削参数。
通过这样的选型流程,可以降低只依孔径选择刀具所造成的风险,也能为稳定的深孔加工建立更完整的基础。
享展王的深孔钻削解决方案
享展王企业有限公司自 1987 年创立以来,持续开发不同加工需求所需的切削刀具,产品包括舍弃式快速钻头、舍弃式快速留芯钻头,以及大口径舍弃式深孔钻头(铲钻)等。
针对深孔加工需求,我们提供:
- 舍弃式直柄深孔钻
- 舍弃式斜柄深孔钻
- 可更换刀片
这类刀具适合需要提升深孔加工稳定性,同时希望控制刀具更换与生产成本的制造商。
若想进一步了解不同舍弃式钻头如何依孔径、孔深及加工条件选择,可延伸阅读享展王的哪一种舍弃式钻头最适合您的 CNC 加工应用?。
结论
深孔加工问题很少只由单一因素造成。排屑不良、刚性不足、切削热、机台兼容性与刀具夹持条件,都可能影响最终加工结果。
因此,选择舍弃式深孔钻头不能只看孔径。
直柄与斜柄设计应依机台接口、刚性需求、孔深、冷却条件及整体加工配置进行选择。
如果您正面临深孔加工不稳定、排屑不良或刀具磨损过快等问题,欢迎联系享展王企业有限公司,并提供孔径、钻孔深度、工件材料、机台类型与刀具夹持条件,我们可协助您评估合适的舍弃式深孔钻削方案。