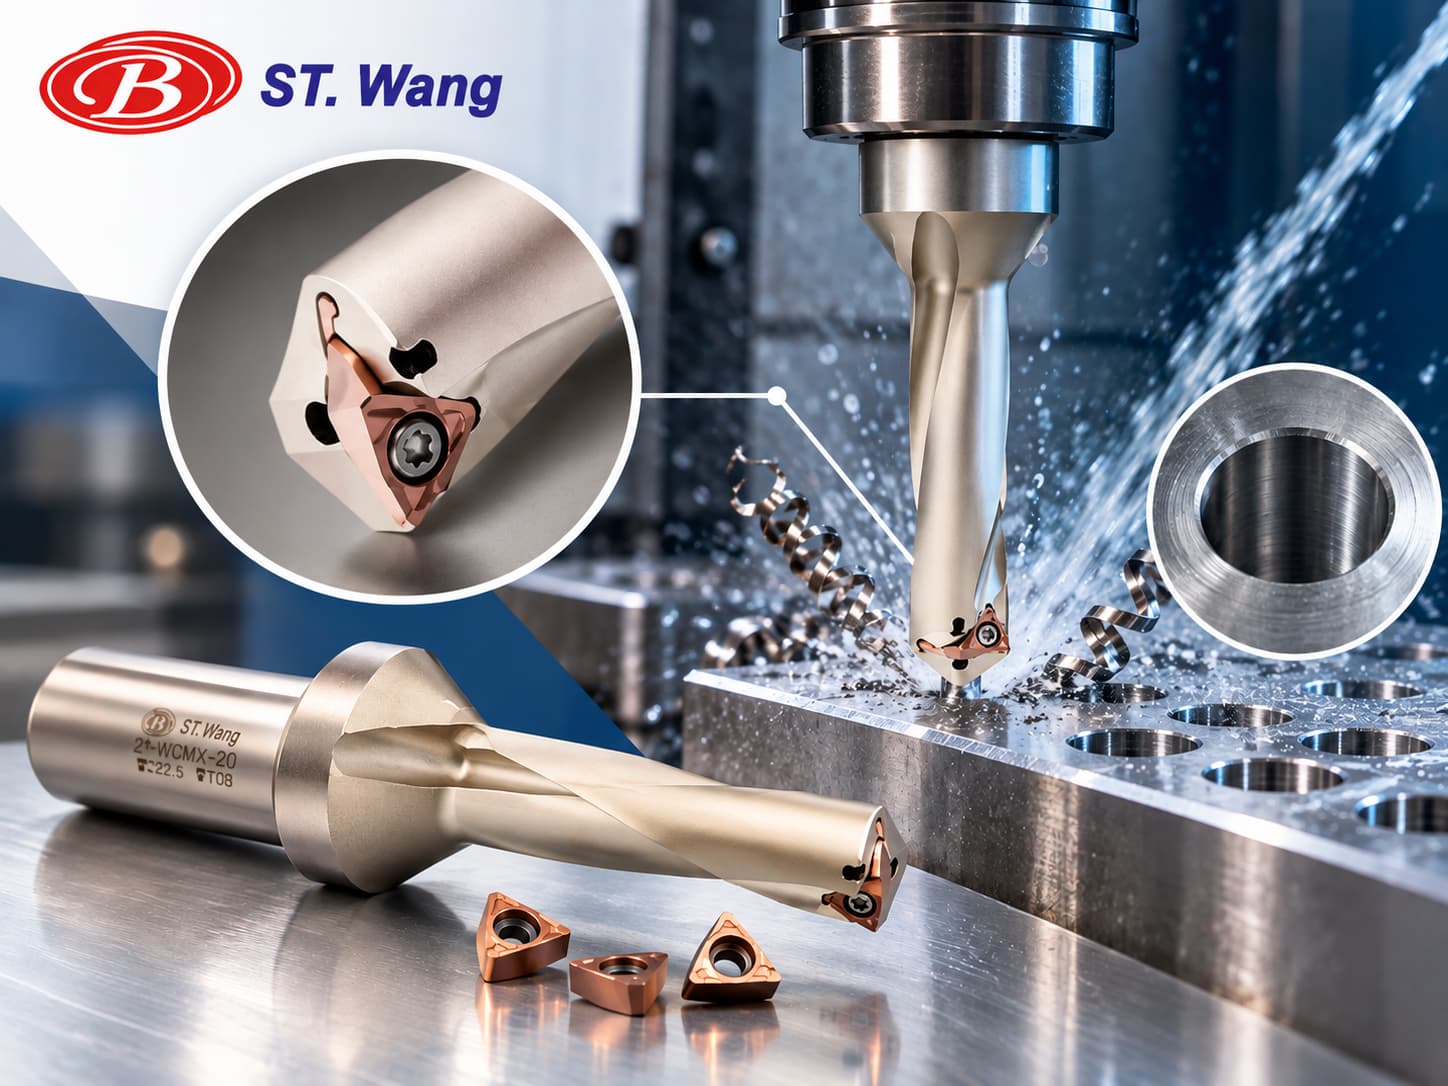
舍弃式钻头更换刀片后,为什么仍会出现振动与孔径不稳定?5 个常见原因与排查方法
舍弃式钻头在 CNC 钻孔加工中,具有刀片可更换、减少整支刀具更换需求等优点。然而,部分加工现场即使更换了新刀片,仍可能出现钻孔振动、孔径偏差、孔壁粗糙或刀片异常磨损等问题。这时,问题不一定出在刀片本身,也可能与刀片安装、刀体状况、刀具跳动、切削参数或冷却排屑条件有关。
享展王企业有限公司专注于 CNC 切削刀具相关产品,了解加工现场在刀具使用与更换过程中可能遇到的问题。本文将从实际加工情境出发,说明舍弃式钻头更换刀片后仍出现加工异常的五个常见原因,并提供具体检查方向,协助使用者找出问题来源,改善钻孔质量与加工稳定性。
一、为什么更换新刀片后,钻孔质量仍然不稳定?
舍弃式钻头的加工表现,并非只由刀片的新旧程度决定。刀片必须与刀体、刀柄、机床及加工条件正确配合,才能维持稳定的切削状态。
当钻孔出现振动或孔径不稳定时,常见的异常现象包括:
- 钻孔振动或异响:切削过程产生不规则振动,影响加工稳定性。
- 孔径偏大或尺寸不一致:加工孔径超出预期公差,或不同工件之间的孔径出现差异。
- 孔壁表面粗糙:孔壁出现明显刀痕,表面质量不符合要求。
- 刀片异常磨损或崩刃:新刀片使用不久便出现局部磨损或刃口损伤。
- 切屑排出不顺畅:切屑堆积在孔内,造成切削阻力增加或加工中断。
这些现象可能同时出现,也可能由不同因素造成。因此,更换刀片后如果问题持续发生,应按照刀具安装、机械精度及加工条件逐项排查,而不是直接再次更换刀片。
二、原因一:刀片安装不正确,导致切削受力异常
为什么刀片安装会影响钻孔稳定性?
舍弃式钻头的刀片必须正确贴合刀座,才能维持预期的切削位置与受力状态。
如果更换刀片时,刀座内残留切屑、油污或其他异物,可能使刀片无法完全贴合定位面。此外,刀片安装方向错误、螺钉锁紧不当或刀片规格不符,也可能造成切削负荷异常。
对于采用中心刀片与外周刀片配置的舍弃式钻头,还必须确认两者是否安装在正确位置,避免因刀片配置错误影响切削。
如何检查与改善?
- 拆卸刀片,检查刀座是否残留切屑或异物。
- 清洁刀座定位面,确认没有明显碰伤或磨损。
- 核对刀片型号、尺寸及安装位置是否符合刀体规格。
- 检查固定螺钉与螺纹状况。
- 按照刀具制造商规定的方式及扭矩锁紧刀片。
重点整理: 更换新刀片时,应同步检查刀座清洁度、刀片定位及锁紧状态。如果刀片没有正确贴合,即使切削刃全新,也可能无法维持稳定切削。
三、原因二:刀体或刀座磨损,新刀片无法正确定位
为什么更换新刀片仍无法改善?
舍弃式钻头虽然可以更换刀片,但刀体本身仍会受到长期切削负荷、振动及切屑摩擦的影响。
如果刀座定位面已经磨损、变形或受到碰撞损伤,即使安装全新刀片,也可能无法恢复原本的定位精度。
尤其当刀体曾经发生严重崩刃、切屑堵塞或异常振动时,应特别注意刀座是否受到损伤。
如何检查与改善?
- 检查刀座定位面:确认是否有压痕、磨损或崩角。
- 观察刀体外观:检查是否有碰撞痕迹、裂纹或其他异常损伤。
- 确认刀片贴合状况:检查刀片安装后是否有不正常的间隙或偏移。
- 比较新旧刀体的加工表现:在条件允许且符合安全操作规范的情况下,使用状况良好的同规格刀体进行比较。
如果确认刀座已经损坏,不应通过增加锁紧力或自行修改定位面来补偿,应按照刀具制造商建议处理或更换刀体。
重点整理: 刀片属于可更换的切削元件,但刀体及刀座的完整性同样重要。当定位面受损时,单纯更换刀片不一定能改善孔径精度与加工振动。
四、原因三:刀具跳动或夹持刚性不足,造成孔径偏差
刀具跳动如何影响钻孔?
刀具跳动是指刀具旋转时,其实际运动位置偏离理想旋转轴线的现象。
当刀柄、主轴或刀具安装状况不佳时,可能造成刀具跳动,使切削负荷分布不均,进而增加振动、孔径偏差及刀片异常磨损的风险。
除了刀具本身,工件夹持刚性不足也可能导致加工时产生位移或振动,影响钻孔质量。
如何检查与改善?
- 检查刀柄、主轴锥孔及相关接触面是否清洁。
- 确认刀柄与刀具的安装方式符合规范。
- 使用适当的测量工具检查刀具或刀柄的跳动情况,并根据制造商指定的测量位置与允许值进行判断。
- 检查刀具伸出长度是否过长。
- 确认工件夹持牢固,避免加工过程中产生位移。
如果刀具伸出长度超过实际加工需求,通常会降低整体系统刚性。因此,在不影响加工深度与排屑空间的前提下,应尽可能缩短刀具伸出长度。
重点整理: 当新刀片仍无法改善孔径偏差时,应检查刀柄、主轴、刀具伸出长度及工件夹持情况,确认是否存在跳动或刚性不足的问题。
五、原因四:切削速度与进给量不适合当前加工条件
为什么新刀片不代表可以直接沿用原有参数?
不同刀片材料、断屑槽设计与切削刃几何形状,可能需要不同的切削条件。
即使刀片外观相似,也不代表可以直接沿用相同的切削速度与进给量。如果更换的刀片牌号、槽型或适用材料不同,原有加工参数可能不再适合。
- 进给量过高:可能造成切削负荷过大、振动或刃口损伤。
- 进给量过低:在特定加工条件下可能产生摩擦、断屑不良或加工不稳定。
- 切削速度过高:可能增加切削热与刀片磨损。
- 切削速度过低:在部分材料与刀片组合下,可能增加积屑瘤或切削不顺畅的风险。
不过,以上情况并非适用于所有刀片与工件材料,实际仍须根据刀具制造商建议及加工现场条件判断。
如何检查与改善?
首先确认新刀片的型号、材料、槽型与适用工件材料,再比对目前使用的切削速度及每转进给量是否处于建议范围内。
调整参数时,建议一次只改变一项主要条件,并记录振动、切屑形态、孔径及刀片磨损情况,以便判断调整是否有效。
重点整理: 新刀片不一定适合沿用原有切削参数。当刀片规格或加工条件改变时,应重新确认切削速度与进给量,避免因参数不匹配造成加工异常。
六、原因五:冷却液供应不足或排屑不顺畅,增加切削负荷
为什么冷却与排屑会影响钻孔质量?
钻孔加工时,切屑必须从孔内顺利排出,才能降低切屑重复切削、堆积及堵塞的风险。
如果冷却液供应不足、内冷通道堵塞,或切屑形态不适合当前孔深与加工条件,可能使切削阻力增加,导致振动、孔壁划伤或刀片崩刃。
尤其在较深的孔加工中,切屑排出路径较长,更需要注意冷却与排屑情况。
如何检查与改善?
- 确认冷却液供应方式符合刀具要求。
- 检查冷却液压力、流量及浓度是否符合刀具与设备规范。
- 检查内冷通道与过滤系统是否堵塞。
- 观察切屑形态,确认是否出现过长、缠绕或堵塞。
- 根据刀具规格与孔深条件,评估是否需要调整进给量或加工策略。
不应直接假设提高冷却液压力就能解决所有排屑问题,因为切屑形态同样受到工件材料、刀片槽型与切削参数影响。
重点整理: 冷却与排屑不良可能造成切削负荷增加。如果更换新刀片后仍出现振动或孔壁质量不佳,应同步检查冷却液供应及切屑排出情况。
七、舍弃式钻头加工异常快速排查表
当更换新刀片后仍出现异常,可先根据实际症状,缩小可能的问题范围。
| 加工异常 | 优先检查项目 | 建议排查方向 |
|---|---|---|
| 钻孔振动、异响 | 刀片安装、刀具刚性、切削参数 | 检查刀片定位、跳动及切削负荷 |
| 孔径偏大或不一致 | 刀具跳动、刀座磨损、工件夹持 | 检查定位精度与夹持稳定性 |
| 孔壁粗糙、有划痕 | 排屑、切削参数、刀片状态 | 观察切屑形态及刃口状况 |
| 新刀片快速崩刃 | 刀片安装、切削负荷、排屑 | 检查刀座及刀片规格,排除切屑堵塞 |
| 刀片磨损不均 | 刀片定位、刀体状态、跳动 | 检查刀座定位面与刀具安装情况 |
这份表格适合用于初步判断,但不同异常可能有共同原因,不能仅根据单一症状直接认定故障来源。
建议先停止异常加工,确认刀片与刀体没有损坏,再根据检查结果逐步调整,避免在问题尚未查明时持续加工。
八、如何降低更换刀片后再次发生加工异常的概率?
除了发生问题后进行排查,建立标准化的刀片更换与加工确认流程,也有助于降低异常发生的概率。
建议在每次更换刀片时执行以下步骤:
- 确认刀片规格:核对型号、材料、槽型及适用刀体。
- 检查刀座状态:清除切屑与异物,确认定位面没有明显损伤。
- 正确安装与锁紧:按照制造商规范确认刀片位置及螺钉锁紧方式。
- 确认刀具与工件夹持:检查刀柄安装、刀具伸出长度及工件固定情况。
- 确认加工参数:核对切削速度、进给量及冷却条件。
- 进行首件检查:在符合安全操作规范的条件下,检查孔径、孔壁质量、切屑及刀片磨损情况。
对于重复性高的 CNC 加工,建议保留刀片型号、切削参数与异常处理记录。当相同问题再次发生时,便能更有效率地比较与追踪原因。
九、常见问题 FAQ
Q1:舍弃式钻头换了新刀片,为什么还会振动?
可能与刀片安装不正确、刀座磨损、刀具跳动、夹持刚性不足或切削参数不合适有关。建议先检查刀片定位及刀座状态,再确认刀具安装与加工条件。
Q2:更换刀片后孔径变大,一定是刀片尺寸不正确吗?
不一定。除了刀片规格,刀具跳动、刀座损伤、工件夹持不稳及加工振动,都可能影响实际孔径。应先测量孔径并检查刀具安装状态,再判断原因。
Q3:舍弃式钻头的刀体需要定期更换吗?
刀体没有适用于所有加工情况的固定更换周期,应根据使用状况、制造商规范及实际检查结果判断。如果刀座定位面出现明显磨损、变形或损伤,应评估维修或更换刀体。
Q4:新刀片很快崩刃,是不是切削速度太快?
切削速度过高可能是原因之一,但也可能与进给量、刀片安装、刀具刚性、工件材料或切屑堵塞有关。建议先确认刀片是否正确安装,再根据刀具建议条件检查切削参数。
Q5:更换刀片后,需要重新调整 CNC 加工参数吗?
如果更换的是相同型号、相同规格的刀片,且加工条件未改变,通常可先按照原本经过验证的参数进行确认。但如果刀片材料、槽型或加工材料不同,就应重新核对刀具制造商建议的切削条件。
十、结论:更换新刀片只是第一步,找出加工异常原因才是关键
舍弃式钻头更换刀片后,如果仍出现振动、孔径不稳定或孔壁质量不佳,不应立即认定是新刀片质量问题。
从刀片安装、刀体磨损、刀具跳动、切削参数到冷却排屑条件,都可能影响最终加工表现。通过有顺序的检查与记录,能够更有效率地找出问题来源,减少不必要的刀片更换与加工损失。
享展王企业有限公司自 1987 年成立以来,持续提供各类 CNC 切削刀具,产品包括舍弃式快速钻头、舍弃式快速留芯钻头及大口径舍弃式深孔钻头等。
需要协助确认舍弃式钻头的加工条件?
如果您正在使用舍弃式钻头,并遇到更换刀片后加工质量仍不稳定的问题,欢迎提供刀具型号、工件材料、孔径、孔深、机床条件及目前使用的切削参数,与享展王讨论适合的刀具与改善方向。